Automobil-PVC-Kunstleder: Schichtstruktur und Materialaufbau
Automobil-PVC-Kunstleder ist ein laminiertes Material, bei dem jede Schicht eine definierte Aufgabe hat. Eine typische Rolle für Sitze oder Türverkleidungen besteht aus vier Funktionsschichten, und jede wird während der Produktion auf die Innenraumbedingungen eines Personenkraftwagens abgestimmt.
Oberflächenfinishschicht
Auf dem Korn liegt eine transparente Schicht von 0,02 bis 0,05 mm. Es steuert den Glanzgrad, die Kratzfestigkeit, die Fleckenabweisung und die erste Berührung des Sitzes mit der Hand.
PVC-Hautschicht
Diese zwischen 0,30 und 0,60 mm dicke Schicht trägt die geprägte Maserung und das Pigment. Sein Harz- und Stabilisatorsystem bestimmt die Farbstabilität unter Sonnenlicht.
Schaum oder Klebeschicht
Eine mikrozelluläre Schaumstoffschicht sorgt für Dämpfung und einen weichen Rückprall. Bei flachen Zierteilen wird eine dichte Verbindungsschicht verwendet, um die Oberfläche glatt und formbeständig zu halten.
Stoffrücken
Gewirke, gebürstete Stoffe oder Vliesstoffe verleihen Automobil-PVC-Kunstleder seine Reißfestigkeit, Stichhaltekraft und die Fähigkeit, sich um gebogene Sitzpolster zu dehnen.
Dickenanteil jeder Schicht
Der gestapelte Balken unten zeigt, wie eine 1,2-mm-Rolle in Sitzqualität ihre Gesamtdicke auf die vier Schichten aufteilt.
Oberflächengüte: ca. 0,05 mm
PVC-Haut: ca. 0,40 mm
Schaumschicht: ca. 0,32 mm
Stoffträger: ca. 0,43 mm
Rohstoffe hinter PVC-Kunstleder im Automobilbereich
Die Materialauswahl für PVC-Kunstleder für die Automobilindustrie beginnt mit dem Harz. PVC-Harz in Suspensions- oder Pastenqualität mit einem K-Wert zwischen 65 und 72 sorgt für das richtige Gleichgewicht zwischen Fließfähigkeit beim Auftragen und Festigkeit nach dem Gelieren. Das Harz wird mit einem Weichmacherpaket, einem Wärme- und Lichtstabilisatorsystem, Pigmenten und funktionellen Additiven vermischt.
Weichmacher für den Innenbereich werden aufgrund ihrer geringen Migration und geringen Flüchtigkeit ausgewählt. Polymere und hochmolekulare Weichmacher behalten über Jahre hinweg ihre Position im Inneren der Folie, wodurch die Haptik der Oberfläche konstant bleibt und das Beschlagen der Fenster im Innenraum reduziert wird. Calcium-Zink-Stabilisatorsysteme dienen dem Hitzeschutz bei der Verarbeitung und der Langzeitbeständigkeit gegenüber Sonnenlicht.
| Komponente | Typischer Gewichtsanteil | Rolle im Film |
| PVC-Harz | 45 % bis 55 % | Bildet das Polymernetzwerk und definiert die Zugfestigkeit |
| Weichmacherpaket | 30 % bis 40 % | Sorgt für Weichheit, Flexibilität und Handhabung bei kaltem Wetter |
| Stabilisatorsystem | 1,5 % bis 3 % | Schützt Farbe und Struktur während der Verarbeitung und Sonneneinstrahlung |
| Pigment-Masterbatch | 2 % bis 6 % | Bietet Farbtiefe und Deckkraft |
| Funktionelle Zusatzstoffe | 1 % bis 4 % | Fügt UV-Absorption, Flammschutz und Rutschkontrolle hinzu |
Pigmente werden im Trägerweichmacher dispergiert, bevor sie den Mischer erreichen. Durch die Vordispergierung werden Agglomerate entfernt, sodass das fertige Automobil-PVC-Kunstleder auch bei großen Türverkleidungszuschnitten ein gleichmäßiges Farbfeld aufweist.
Produktionsprozess vom Compound bis zur fertigen Rolle
Eine Automobil-PVC-Kunstlederlinie bewegt das Material durch eine festgelegte Reihenfolge. Jede Station verfügt über ein eigenes Temperaturfenster und einen eigenen Prüfpunkt.
1
Compoundierung
Harz, Weichmacher, Stabilisator und Pigment werden unter kontrollierter Temperatur gemischt, bis die Paste eine gleichmäßige Viskosität erreicht. Jede Charge wird vor der Freigabe zur Beschichtung auf Viskosität und Farbe überprüft.
2
Hautbeschichtung
Die Paste wird im eingestellten Abstand auf Trennpapier oder direkt auf ein Transferband aufgetragen. Die Messereinstellung bestimmt die Hautdicke, normalerweise innerhalb von 0,02 mm vom Ziel.
3
Gelierung
In einem Ofenabschnitt zwischen 150 und 190 Grad Celsius werden die PVC-Partikel zu einem kontinuierlichen Film verschmolzen und die Oberfläche bleibt frei von Fehlern.
4
Schaumschicht und Laminierung
Auf die Haut wird eine schäumbare Masse aufgetragen, anschließend wird der Stoffrücken eingedrückt. In einem zweiten Ofenschritt dehnt sich der Schaum aus und bildet die weiche Zellstruktur hinter der Oberfläche.
5
Kornprägung
Eine Prägewalze aus Stahl oder Silikon drückt die Maserung in die warme Oberfläche. Die Maserungstiefe liegt je nach Muster zwischen 0,05 und 0,20 mm.
6
Oberflächenbehandlung
Mit einer Gravurwalze wird ein wasserbasierter oder lösungsmittelfreier Lack aufgetragen und ausgehärtet. Dieser Schritt fixiert den Glanzgrad und sorgt für zusätzlichen Flecken- und Abriebschutz.
7
Inspektion und Rollen
Automatisierte Kameras und manuelle Inspektionstische prüfen auf Kornfehler, Farbabweichungen und Dickenschwankungen. Zugelassenes Material wird auf Papierhülsen mit einer Länge von 30 bis 50 Metern pro Rolle aufgewickelt.
Leistungsklassen von PVC-Kunstleder für die Automobilindustrie
Unterschiedliche Fahrzeugzonen belasten das Material unterschiedlich. Drei Standardqualitäten decken den Bereich von der Kofferraumauskleidung bis zur Fahrersitzoberfläche ab.
| Parameter | Standardklasse | Verbesserte Note | Premium-Qualität |
| Gesamtdicke | 0,9 bis 1,0 mm | 1,0 bis 1,2 mm | 1,2 bis 1,4 mm |
| Gewicht | 450 bis 520 g/m2 | 520 bis 620 g/m2 | 620 bis 750 g/m2 |
| Rollenbreite | 1,40 m | 1,40 bis 1,52 m | 1,40 bis 1,52 m |
| Martindale-Abrieb | 30.000 Zyklen | 60.000 Zyklen | 100.000 Zyklen oder mehr |
| Reißfestigkeit, Kette und Schuss | 30 N oder höher | 40 N oder höher | 50 N oder höher |
| Kalter Flex | -25 Grad C | -30 Grad C | -35 Grad C |
| Lichtechtheit, blaue Wollskala | Klasse 4 | Klasse 4 to 5 | Klasse 5 |
| Horizontale Brenngeschwindigkeit | 100 mm/min oder weniger | 100 mm/min oder weniger | 100 mm/min oder weniger |
| Typische Position | Kofferraum, Tür unten, Laderaumverkleidung | Türverkleidung, Armlehne, Armaturenbrett | Sitzfläche, Lenkbereich, Mittelkonsole |
Abriebfestigkeit nach Klasse
Martindale-Zyklen werden vor sichtbarem Oberflächenverschleiß erreicht. Längere Stäbe bedeuten eine längere Lebensdauer an Stellen mit hohem Kontakt.
Beibehaltung der Zugfestigkeit während der Xenon-Alterung
Das Liniendiagramm zeigt an, wie viel von der ursprünglichen Zugfestigkeit erhalten bleibt, wenn Proben von PVC-Kunstleder für die Automobilindustrie einer Xenonlichtbogenbelichtung ausgesetzt werden. Bei den Werten handelt es sich um Labor-Referenzwerte.
0 Uhr
250 Std
500 Std
750 Std
1000 Std
Premium-Qualität: 96% remaining at 1000 h
Verbesserte Note: 92% remaining at 1000 h
Standardklasse: 89% remaining at 1000 h
Wo in der Kabine PVC-Kunstleder für Kraftfahrzeuge verwendet wird
Jede Innenzone hat ihre eigene Priorität. Sitzflächen müssen abriebfest sein, Armaturenbretter müssen blendfrei sein und Dachhimmel müssen leicht sein. Durch die Abstimmung der richtigen Konstruktion auf jede Zone bleibt das Erscheinungsbild und die Haptik des gesamten Innenraums einheitlich.
Sitzbezüge
Enhanced oder Premium Grade mit einer Schaumschicht von 0,3 mm oder mehr. Üblich sind feine Kiesel- und Nappakörner. Der Stoffrücken ist so gewählt, dass er sich rund um die Polster dehnen lässt.
Türverkleidungen
Verbesserte Note at 1.0 to 1.2 mm with scratch-resistant finish. Soft foam on the armrest zone, flatter construction on the lower panel.
Instrumententafel
Ein niedriges Glanzfinish mit weniger als 1,5 Glanzeinheiten bei 60 Grad reduziert die Reflexion der Windschutzscheibe. Hitzestabile Stabilisatorsysteme sorgen dafür, dass die Farbe auch bei direkter Sonneneinstrahlung stabil bleibt.
Dachhimmel- und Säulenverkleidung
Leichtere Rollen von 450 bis 520 g/m2 mit dünner Schaumstoffschicht. Glatte Körner mit sauberer Umhüllung auf gebogenen Säulen.
Mittelkonsole und Armlehne
Premium-Qualität for repeated hand contact. Surface finish resists skin oils, sunscreen and everyday stains.
Lenkrad und Schaltmanschette
Dünne, dichte Konstruktion von 0,9 bis 1,0 mm mit Mikroperforationsoptionen. Die Stichhaltekraft wird für handgenähte Endbearbeitungen überprüft.
Laderaum- und Kofferraumverkleidung
Standardklasse with reinforced backing. Easy wipe-clean surface suits luggage and equipment contact.
Nutz- und Nutzfahrzeuge
Höhere Abriebgrade mit abwischbaren Oberflächen für Shuttlebusse, Taxis, Krankenwagen und Lieferwagen, die täglich starker Beanspruchung ausgesetzt sind.
Optionen für Körnung, Farbe und Finish
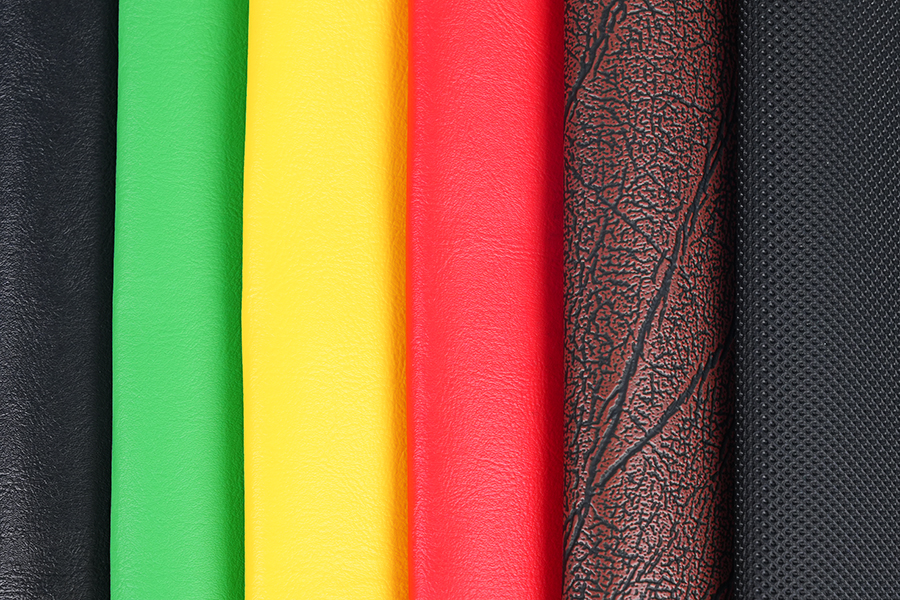
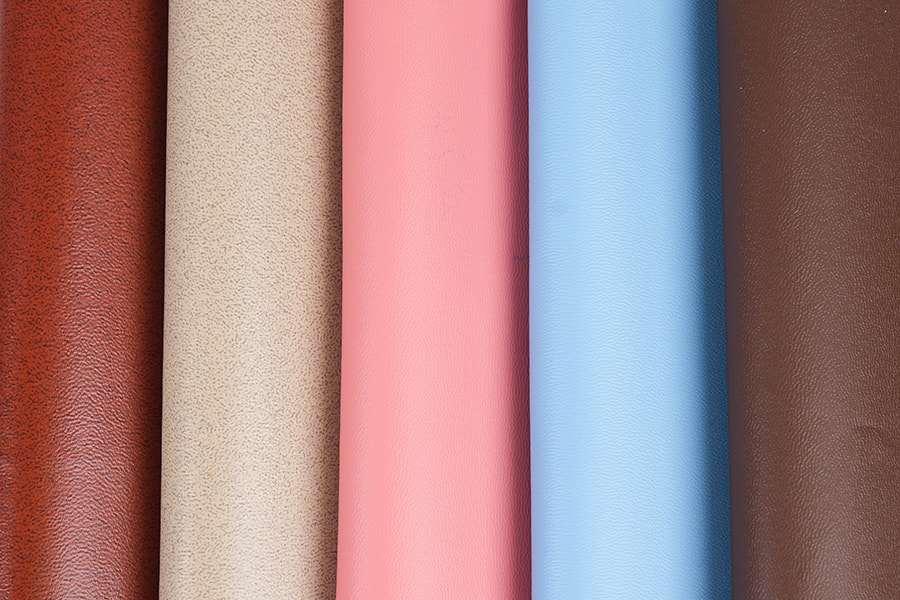
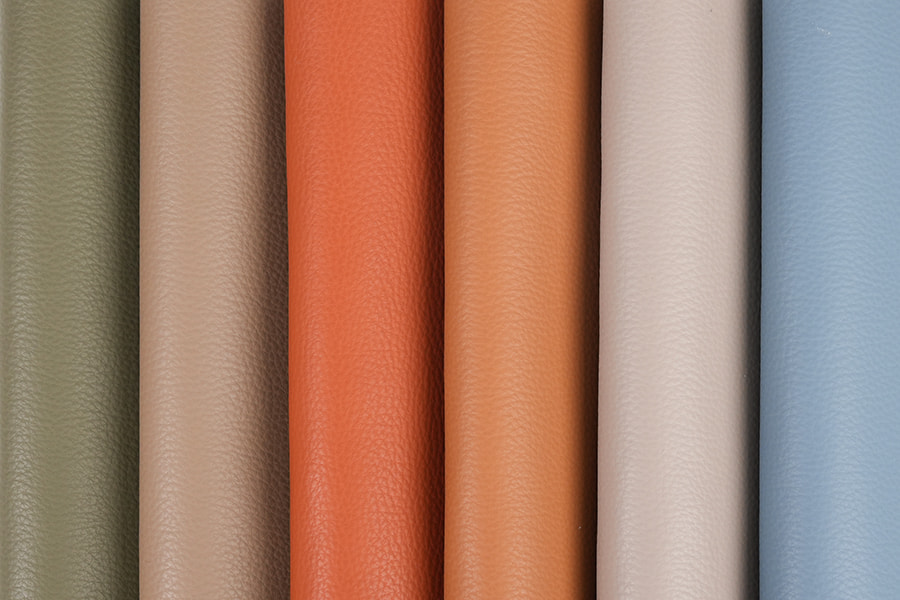
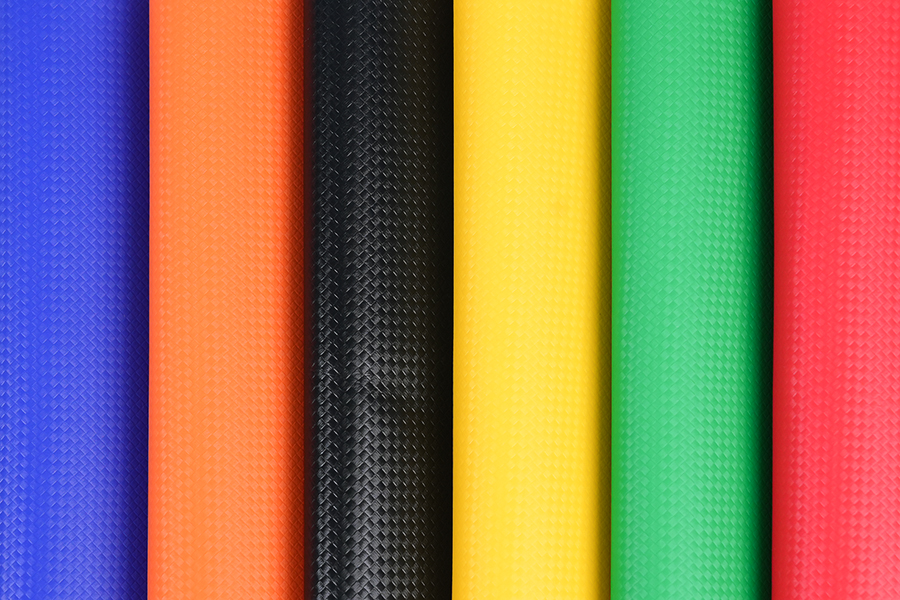
Das Aussehen von PVC-Kunstleder für die Automobilindustrie ergibt sich aus drei Möglichkeiten: der geprägten Maserung, dem Farbton und dem Oberflächenglanz. Jedes kann unabhängig ausgewählt werden, was Innenarchitekten eine große Auswahl innerhalb derselben Leistungsklasse bietet.
| Kornstil | Tiefe | Visueller Charakter | Allgemeiner Gebrauch |
| Feiner Kieselstein | 0,08 bis 0,12 mm | Gleichmäßige, natürliche Lederoptik | Sitzflächen, Türeinsätze |
| Nappa glatt | 0,03 bis 0,06 mm | Weiche, nahezu ebene Oberfläche | Premium-Sitze, Armlehnen |
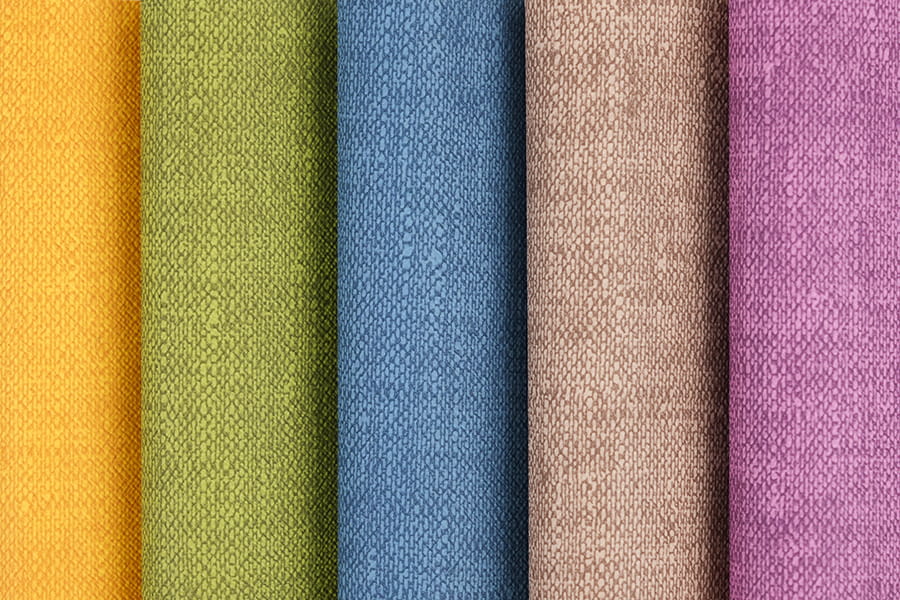
| Leinenstruktur | 0,10 bis 0,15 mm | Optik aus gewebtem Stoff | Türverkleidungen, Säulenverkleidung |
| Kohlenstoffgewebe | 0,10 bis 0,18 mm | Sportliches Muster mit Tiefe | Sitzpolster, Konsole |
| Kreuznarbenleder | 0,12 bis 0,20 mm | Kräftiges natürliches Muster | Armaturenbrett, Kofferraumverkleidung |
| Mikroperforiert | Loch 0,8 bis 1,5 mm | Atmungsaktives Muster | Sitzmitte, Lenkummantelung |
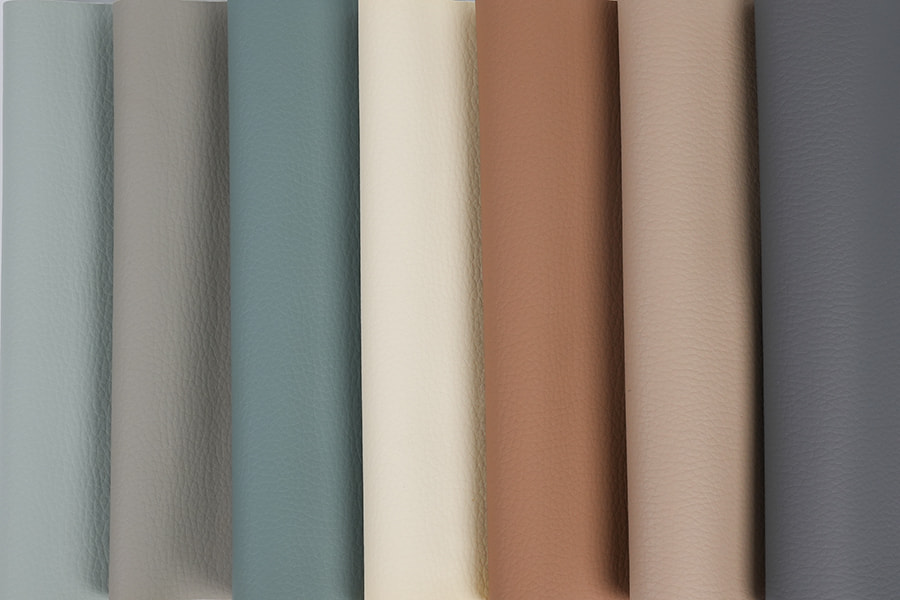
Standardfarbfamilien
Die Farbentwicklung folgt einem Referenzstandard mit gemessenem Farbunterschied, sodass die wiederholte Produktion mit dem genehmigten Muster übereinstimmt.
Glanzgradoptionen
Halbglänzend
4,0 bis 6,0 GU
Kundenspezifische Entwicklung für PVC-Kunstleder im Automobilbereich
Innenausstattungsprogramme benötigen oft ein Material, das es im Regal nicht gibt. Das Entwicklungsteam geht von einem Referenzmuster, einer Farbkarte oder einer Zeichnung aus und fertigt PVC-Kunstleder für die Automobilindustrie so, dass es innerhalb der vereinbarten Toleranzen dem Ziel entspricht.
Herstellung von Prägewalzen
Eine neue Narbung kann anhand eines Fotos oder eines Ledermusters eingraviert werden. Der erste Prägeversuch ist in der Regel innerhalb von drei bis vier Wochen abgeschlossen.
Farbabstimmung
Die Farbe ist auf D65- und A-Lichtquellen abgestimmt. Delta E zwischen genehmigtem Muster und Produktionsrolle wird bei 1,0 oder weniger gehalten.
Auswahl unterstützen
Gestrickte Rückseite für Dehnbarkeit, gebürstete Rückseite für eine weiche Haptik, Vlies-Unterseite für flache Teile. Das Trägergewicht reicht von 100 bis 260 g/m2.
Funktionelle Oberflächen
Im Schritt der Oberflächenbehandlung können Anti-Fingerabdruck-, antimikrobielle, besonders schwach glänzende und verbesserte Fleckenschutzmittel aufgetragen werden.
Richtlinien zum Schneiden, Nähen und Polstern
Eine gute Verarbeitungspraxis schützt das Aussehen von PVC-Kunstleder für die Automobilindustrie, nachdem es die Rolle verlässt. Die folgenden Einstellungen werden häufig in Sitz- und Verkleidungswerkstätten verwendet.
| Prozessschritt | Empfohlene Einstellung | Zweck |
| Walzenkonditionierung | 24 Stunden bei 20 bis 25 Grad C ruhen lassen | Bringt die Rolle vor dem Schneiden auf Werkstatttemperatur |
| Schneiden | Stanz- oder Messerschnitt, Faserrichtung ausgerichtet | Hält die Musterrichtung über alle Teile hinweg identisch |
| Nähnadel | Größe 90 bis 110, Lederspitze | Ergibt saubere Nadellöcher und gerade Nähte |
| Stichlänge | 2,5 bis 3,5 mm | Gleicht Nahtfestigkeit und Oberflächenebenheit aus |
| Thread | Gebondeter Polyester, Tex 40 bis 70 | Entspricht der Stärke des Trägergewebes |
| Klebeverbindung | Spray auf Wasserbasis, Aktivierung bei 60 bis 80 Grad C | Befestigt den Bezug auf Schaumstoff- und Kunststoffuntergründen |
| Dampfverpackung | Oberfläche unter 90 Grad C | Glättet den Bezug um gebogene Sitzteile |
Die Laminierung von Automobil-PVC-Kunstleder auf Türverkleidungsträger erfolgt durch Vakuumformen oder Kantenumwickeln. Das Warmdehnungsverhalten der Schaumstoffschicht ermöglicht es dem Material, tiefen Konturen ohne Narbenverzerrung zu folgen.
Prüf- und Qualitätskontrollelemente
Jede Produktionscharge von PVC-Kunstleder für die Automobilindustrie wird vor dem Versand im hauseigenen Labor getestet. Die Testprogramme orientieren sich an den gängigen Normen für den Automobilinnenraum und den technischen Spezifikationen des Kunden.
| Testgegenstand | Referenzmethode | Typische Anforderung |
| Abriebfestigkeit | Martindale oder Taber | Keine Substratbelichtung bei angegebenen Zyklen |
| Zug- und Reißfestigkeit | ISO 1421- und ISO 4674-Methoden | Erfüllt die Mindestnoten in beide Richtungen |
| Lichtechtheit | Xenon-Lichtbogenbelichtung | Klasse 4 or higher after cycle completion |
| Hitzealterung | Ofenbelichtung bei 100 Grad C | Keine klebrige Oberfläche, keine sichtbare Veränderung |
| Kalter Flex | Flextester bei niedriger Temperatur | Bleibt bei der angegebenen Temperatur flexibel |
| Entflammbarkeit | FMVSS 302 oder GB 8410 | Brenngeschwindigkeit 100 mm/min oder weniger |
| Beschlagen | Gravimetrische Methode | Geringes Gewicht an kondensierten flüchtigen Bestandteilen |
| VOC und Geruch | Kammer- und Geruchspaneltests | Erfüllt die Ziele des Fahrzeugprogramms |
| Farbunterschied | Spektralphotometer | Delta E 1,0 oder niedriger gegenüber dem Standard |
Inline-Kontrollpunkte
Dickenmessgerät
Durch kontinuierliches Scannen über die gesamte Rollenbreite wird die Dicke bei jedem Produktionsmeter erfasst.
Kamerainspektion
Zeilenkameras erkennen Kornfehler, Schlieren und Fremdpartikel bei voller Liniengeschwindigkeit.
Zurückbehaltene Proben
Von jeder Charge wird eine Probe archiviert, sodass jede Rolle später mit ihren ursprünglichen Testdaten verglichen werden kann.
Reinigung und Pflege von PVC-Kunstleder im Automobilbereich
Die tägliche Pflege von PVC-Kunstleder für die Automobilindustrie ist einfach. Die versiegelte Oberfläche nimmt keine Flüssigkeiten auf, sodass die meisten Flecken entfernt werden können, bevor sie fest werden.
Routinereinigung
Mit einem weichen, feuchten Tuch und ein paar Tropfen milder Neutralseife abwischen und anschließend mit einem sauberen Mikrofasertuch trocknen.
Tinte und farbige Flecken
Mit einem mit verdünnter Seifenlösung angefeuchteten Tuch vorsichtig abtupfen. Arbeiten Sie vom Rand zur Mitte der Markierung.
Verschüttete Speisen und Getränke
Entfernen Sie die Flüssigkeit zunächst mit saugfähigem Papier und wischen Sie dann die Stelle mit einem feuchten Tuch ab, um eventuelle Zuckerrückstände zu entfernen.
Sonnenschutz
Eine Windschutzscheiben-Sonnenblende senkt die Temperatur der Kabinenoberfläche beim Parken und schützt die Farbe über Jahre hinweg.
Rollenspezifikationen, Verpackung und Lagerung
Rollen aus PVC-Kunstleder für die Automobilindustrie werden mit der Vorderseite nach innen auf schwere Papierkerne gewickelt, in Polyethylenfolie eingewickelt und in verstärkten Kartons oder auf Paletten verpackt.
| Artikel | Spezifikation |
| Rollenlänge | 30 bis 50 Meter, einstellbar |
| Rollenbreite | 1,40 bis 1,52 meters |
| Kerndurchmesser | 3 Zoll Papierkern |
| Rollengewicht | Ungefähr 25 bis 45 kg |
| Verpackung | Polyethylenfolie, Kraftpapier, Karton oder Palette |
| Lagerzustand | 10 bis 30 Grad C, relative Luftfeuchtigkeit 40 % bis 70 % |
| Lagerposition | Rollen liegen flach oder hängen an einer horizontalen Stange |
| Empfohlene Lagerdauer | Bis zu 24 Monate in der Originalverpackung |
Kalandrierte und beschichtete Automobil-PVC-Kunstleder im Vergleich
Für Automobil-PVC-Kunstleder werden zwei Formungswege verwendet, von denen jeder seine eigenen Stärken mit sich bringt. Kalandrierte Folie wird hergestellt, indem eine erhitzte PVC-Verbindung durch eine Reihe polierter Walzen geleitet und dann auf den Träger laminiert wird. Beschichtetes Material wird hergestellt, indem flüssige Paste auf einem Träger verteilt und in einem Ofen geschmolzen wird. Innenprogramme wählen die Route entsprechend der Teilegeometrie und dem Oberflächenziel.
| Funktion | Kalandrierte Route | Beschichtete Route |
| Filmdickenbereich | 0,25 bis 0,50 mm | 0,30 bis 0,80 mm |
| Gleichmäßige Dicke | Sehr hoch in Breite und Länge | Hoch, einstellbar durch Messerspaltregelung |
| Korndetail | Scharfe, wiederholbare Prägung | Tiefe, weiche Maserung mit feinen Transferdetails |
| Optionen für Schaumstoffschichten | Laminierte Schaumstoffplatte | Chemisch expandierter Schaum |
| Am besten geeignete Teile | Flache Panels, Dachhimmel, Türeinsätze | Sitzbezüge, Armlehnen, geschwungene Zierleisten |
| Produktionslaufstil | Lange Dauerläufe | Flexible Läufe mit häufigen Farbwechseln |
Schälfestigkeit und Klebezuverlässigkeit
Ein Sitzbezug muss Tausende von Sitzzyklen überstehen, daher wird die Schichthaftung an jeder Qualität von PVC-Kunstleder für die Automobilindustrie getestet. Die Schälfestigkeit misst die Kraft, die erforderlich ist, um die PVC-Haut vom Stoffträger zu trennen, und wird sowohl im Herstellungszustand als auch nach Einwirkung von Hitze und Feuchtigkeit überprüft.
Nach 7 Tagen bei 70 C
42 N/3 cm
Nach dem Feuchtigkeitszyklus
40 N/3 cm
Bei den obigen Zahlen handelt es sich um typische Enhanced Grade-Ergebnisse. Die Schichten werden mit einem vernetzten Klebstoffsystem verbunden, das zwischen -30 und 90 Grad Celsius stabil bleibt und die Temperaturschwankungen beim täglichen Fahren über Jahreszeiten und Klimazonen hinweg abdeckt.
Kabinenkomfortfunktionen, die in PVC-Kunstleder für Kraftfahrzeuge integriert sind
Komfort zeichnet sich durch mehr als nur Weichheit aus. Die Schaumstruktur, die Oberflächenbeschaffenheit und das Gewicht der Rolle beeinflussen, wie sich ein Sitz oder eine Armlehne auf einer langen Fahrt anfühlt.
Gepolsterte Haptik
Geschlossenzelliger Schaumstoff von 0,3 bis 0,6 mm sorgt für einen sanften Rückprall, der nach jedem Drücken wieder in seine Form zurückkehrt. Die Sitzflächen behalten auch nach langem Gebrauch ein glattes Profil.
Kontrolle der Oberflächentemperatur
Hellere Pigmentfamilien mit sonnenreflektierenden Zusätzen halten die Sitzoberfläche kühler, nachdem das Fahrzeug in der Sonne geparkt wurde.
Reduzierte Blendung
Niedrigglänzende Oberflächen auf Armaturenbrettern und Türoberseiten begrenzen Reflexionen auf der Windschutzscheibe und den Seitenscheiben, sodass der Fahrer die Straße klar sehen kann.
Ruhiger Innenraum
Die Schaumstoffschicht und die flexible Folie dämpfen kleine Quietschgeräusche an den Stellen, an denen die Sitzbezüge die Kunststoffverkleidung berühren, und sorgen so für einen ruhigen Innenraum.
Einhaltung von Umwelt- und Sicherheitsvorschriften
Die Innenmaterialien liegen nah an den Passagieren, daher ist Automotive-PVC-Kunstleder so formuliert, dass es die Stoffgrenzwerte einhält, die von Fahrzeugprogrammen auf der ganzen Welt gelten. Schwermetallstabilisatoren werden durch Calcium-Zink-Systeme ersetzt, Weichmacher werden auf Wunsch aus phthalatfreien Familien ausgewählt.
| Compliance-Bereich | Typischer Ansatz |
| Beschränkte Substanzen | Formulierungen, die auf REACH- und RoHS-Anforderungen geprüft sind |
| Schwermetalle | Bleifreie und cadmiumfreie Stabilisator- und Pigmentsysteme |
| Familie der Weichmacher | Phthalatfreie Optionen mit geringen Migrationseigenschaften |
| Luftqualität in der Kabine | Geringe VOC- und Aldehydfreisetzung, nachgewiesen durch Kammertests |
| Flammenverhalten | Die Brennrate wurde anhand von FMVSS 302 oder GB 8410 überprüft |
| Oberflächenbeschichtung | Wasserbasierte Lacke mit sehr geringem Lösemittelgehalt |
Empfohlene Klasse nach Fahrzeugsegment
Die Fahrzeugklasse hat Einfluss darauf, wie stark ein Innenraum genutzt wird und wie er gereinigt wird. Auf den folgenden Karten sind die Notenkombinationen aufgeführt, die am besten zu jedem Segment passen.
Kompakt- und Economy-Autos
Verbesserte Note on seats with Standard Grade on door lowers and trunk. Fine pebble grain and satin finish give a tidy, easy-care cabin.
Mittelklasse-Limousinen und SUVs
Premium-Qualität on seat faces and armrests, Enhanced Grade on dashboard and door panels. Contrast stitching pairs well with Nappa-style grain.
Ride-Hailing- und Taxiflotten
Premium-Qualität with anti-stain finish and fully sealed seams. Rapid wipe-down between passengers keeps the cabin fresh.
Busse und Reisebusse
Hochleistungs-Abriebqualität mit flammhemmenden Zusätzen. Großgemusterte Körner verbergen tägliche Kontaktspuren entlang des Ganges.
Freizeitfahrzeuge und Wohnwagen
Abwischbare Oberflächen und starker Stichhalt für Esstischbänke, Schlafplattformen und Staufächer.
Spezialfahrzeuge
In den Innenräumen von Krankenwagen und Versorgungseinrichtungen werden glatte, nahtlose Oberflächen verwendet, die sich schnell reinigen lassen und wiederholtes Abwischen mit Desinfektionsmitteln vertragen.
Checkliste für die Sitzwerkstatt
Vor dem Schneiden
Überprüfen Sie die Chargennummer und den Farbton jeder Rolle, legen Sie die Rolle einen ganzen Tag lang flach hin und markieren Sie die Faserrichtung auf dem Musterlayout.
Beim Nähen
Verwenden Sie einen Ober- oder Teflonfuß für einen gleichmäßigen Vorschub, halten Sie die Fadenspannung ausgeglichen und sorgen Sie für eine gleichmäßige Stichlänge über alle Nahtgruppen hinweg.
Während der Anpassung
Erwärmen Sie die Abdeckung vorsichtig, dehnen Sie sie gleichmäßig von der Mitte nach außen und befestigen Sie Schweineringe oder Klammern, ohne das Korn aus der Linie zu ziehen.
Häufig gestellte Fragen zu PVC-Kunstleder für die Automobilindustrie
Welche Dicke eignet sich am besten für Autositzbezüge?
Bei Sitzbezügen wird üblicherweise 1,0 bis 1,4 mm starkes Automobil-PVC-Kunstleder mit einer Schaumschicht von mindestens 0,3 mm verwendet. Diese Konstruktion sorgt für eine angenehme Polsterung und lässt sich gut über Sitzpolster dehnen.
Wie wird die weiche Haptik des Materials eingestellt?
Die Weichheit wird durch das Weichmacherpaket, die Schaumdichte und das Trägergewebe bestimmt. Premium-Rollen verwenden eine feinere Schaumzellstruktur für ein runderes Handgefühl.
Kann das Material mit Sitzheizung und -belüftung verwendet werden?
Ja. Für belüftete Sitze ist mikroperforiertes Automobil-PVC-Kunstleder erhältlich, und Standardrollen halten den Temperaturen beheizter Sitzpolster ohne Oberflächenveränderung stand.
Wie wird die Farbkonsistenz über alle Produktionsläufe hinweg gewährleistet?
Jede freigegebene Farbe wird als digitaler Standard gespeichert. Jede Charge wird mit einem Spektralfotometer vermessen und Rollen derselben Charge werden zum Schneiden zusammengepackt.
Ist die Oberfläche beständig gegen Sonnencreme und Handcreme?
Die Finish-Schicht ist so formuliert, dass sie Hautöle und Kosmetikprodukte freisetzt und kann mit milder Seife und Wasser abgewischt werden.
Welche Stichprobengrößen stehen zur Auswertung zur Verfügung?
Für Anprobeversuche und Laborbewertungen stehen Musterkarten im A4-Format und mit Schnittlängen von einem halben Meter zur Verfügung.